Температура воздуха в печи и температура детали (в чем разница при порошковой окраске)
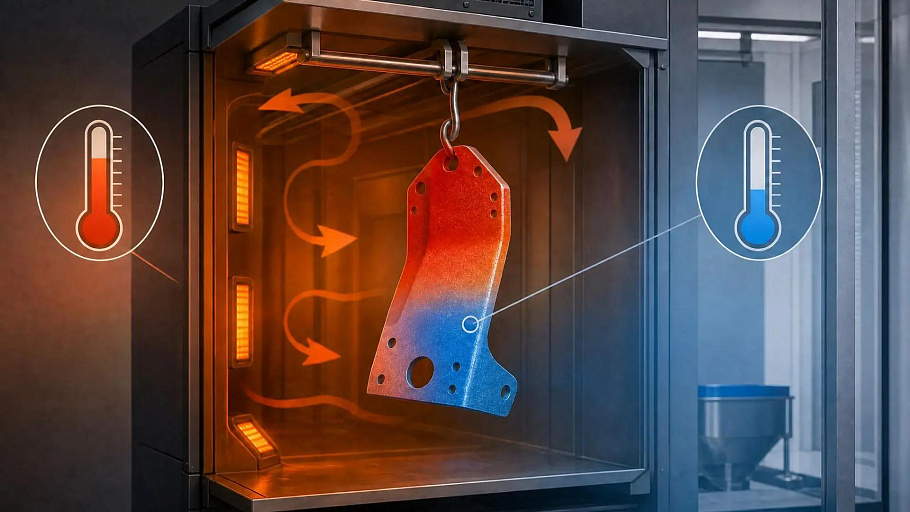
Качество и прочность готового покрытия зависят не только от температуры внутри камеры полимеризации, но и от температуры самой заготовки.
Значимо: основная ошибка в процессе полимеризации – игнорирование температуры непосредственно самой детали. Так, например, если инструкция предусматривает запекание краски при температуре 200°C в течение четверти часа, это сигнализирует о том, что до данного значения должна разогреться сама деталь. Помимо этого, достигнув необходимой температуры, перед началом обработки она должна быть выдержана в полимеризационной печи не менее 10 мин.
Если вы затрудняетесь и не знаете, какую порошковую краску подобрать для стальной или алюминиевой заготовки, не медлите, звоните одному из специалистов профильной компании. Так, например, детальный ответ вам всегда готовы предоставить сотрудники интернет-магазина «АПолимер».
Как правильно настроить оборудование для порошковой покраски, какую задать температуру, сколько длится процесс полимеризации, прочность и износостойкость готового покрытия – те принципиальные аспекты, которые входят в их компетенцию.

Понятие температуры воздуха в внутри печи и температуры изделия
Температура воздушных масс в полимеризационной печи – параметр, который выводится на индикаторном табло панели управления и на самом контроле. Разогретые воздушные потоки передаются самой заготовке, что обеспечивает процесс плавления и спекания порошка.
Температура металла (детали) – степень нагрева заготовки в печи полимеризации. Физико-химические процессы сцепления полимеризационных связей между изделием и краской достигаются при определенной температуре, которую предприятие-изготовитель отражает на маркировочной этикетке и в технической документации. Полимеризация осуществляется непосредственно на поверхности заготовки.
Почему так важна разница и какое она имеет значение
Температура воздушных масс внутри камеры всегда больше, чем температура самой заготовки. Разница может варироваться в диапазоне от 15 до 45% и зависит от следующих факторов:
- номинальная масса и геометрическая форма детали;
- показатель теплопроводности металла;
- толщина стенок, наличие перфораций (толстостенные заготовки без перфорированных отверстий прогреваются дольше).
В качестве примера: чтобы PMT (Peak Metal Temperature, температура детали) достигла 200 °C, ее следует прогревать в камере, температура которой на 20-30 °C больше.
Какие аспекты требуется учитывать дополнительно
Температуру заготовки и температуру внутри камеры следует принимать во внимание по следующим причинам:
- Полимеризационная температура в техническом руководстве распространяется именно на деталь (металл), а не внутреннее пространство печи. Предположим, если изготовитель указал «200 °C/20 мин», это говорит о том, что деталь требуется прогреть до 200 °C, а уж после этого 20 мин. выдерживать для получения готового покрытия.
- В случае если вести отсчет длительности выдержки с момента помещения заготовки в камеру, а не с момента ее прогрева до требуемой температуры, толстостенные изделия будут испытывать недогрев, а заготовки с тонкими стенками – перегрев. Данное способствует ухудшению адгезивных свойств, прочностных характеристик, появлению дефектов, и, как следствие, увеличению количества бракованной продукции на выходе.
- Неравномерный прогрев и недостаточная температура заготовки могут быть по причине нестабильного функционирования полимеризационной печи (наличие холодных зон, температурных перепадов).
Для сведения: чтобы обеспечить комплексный контроль температуры изделия, эффективно используют термодатчики, размещаемые непосредственно на поверхности заготовки.
В качестве резюме
Прогрев изделия – главная и неотъемлемая процедура, которая должна осуществляться в обязательном порядке перед началом процесса полимеризации. Температура печи для подготовки детали должна выставляться на 20-30 °C выше, чем указано в технической документации изготовителя.
Когда температура детали достигнет требуемой (устанавливается изготовителем порошковой краски в инструкции или маркировочной надписи), можно приступать к полимеризации, длительность которой также должна оговариваться в технической документации.
Если игнорировать процедуру заблаговременной подготовки изделия, это может привести к образованию дефектов, снижению качества и износостойкости готового покрытия, увеличению количества брака.
Заказать порошковую краску и узнать обо всех особенностях прогрева детали в печи полимеризации вы можете, обратившись в один из профильных интернет-магазинов. Так, например, выбрать подходящий материал под определенный показатель теплопроводности изделия вам помогут сотрудники компании «АПолимер».
Особенности технологии нанесения порошковой краски, какие температурные диапазоны следует выставлять, длительность полимеризации – только малая часть принципиальных вопросов, которые находятся в их непосредственной компетенции.

ОБРАТИТЕСЬ К НАШИМ ЭКСПЕРТАМ ЗА ТЕХНИЧЕСКОЙ ПОДДЕРЖКОЙ И КОНСУЛЬТАЦИЯМИ!
Технический отдел АПолимер - 20 лет успешной работы. Мы эксперты на всех участках, будь то автоматические линии нанесения или ручные установки.Статьи


Как порошковое покрытие влияет на магнитные свойства металла?
Металл нуждается в защите от коррозии, а в некоторых случаях важно, чтобы покрытие не оказывало отрицательного влияния на магнитные свойства. Это касается обычных металлоконструкций и магнитов, применяемых в быту и промышленности. В тех случаях, когда можно применить электростатическое распыление, порошковые краски для производства изделий из металла — оптимальный способ получить антикоррозийное покрытие, не снижающее магнитных свойств.

Как порошковое покрытие влияет на шумоизоляцию металлических конструкций?
Шумоизоляция металлических конструкций подразумевает применение материалов, препятствующих проникновению звуков. Дополнительно звукоизолирующие прослойки могут гасить уровень вибрации. Чтобы повысить эффективность поглощения звука, можно применять специальные порошковые краски для металлических дверей, которые выпускаются для внутреннего и наружного применения. Такие составы подходят для окрашивания ограждений, ворот, дверей и других металлоконструкций, которые должны иметь декоративный вид.

Порошковые краски для электроники: защита от статики и перегрева
Электрооборудование и электротехническая продукция во время эксплуатации характеризуются повышенным риском образования статического электричества. Чтобы снизить вероятность возникновения проблем, применяют специальные порошковые краски для производства электротехнической продукции, которые обладают антистатическим эффектом. Они предохраняют оборудование от перегрева, обеспечивают термическую стабильность, минимизируют вероятность возгорания и взрыва.

Как порошковое покрытие влияет на электропроводность металлических изделий?
В производстве электротехнической продукции, оборудования и техники невозможно обойтись без окрашивания отдельных деталей, корпусов и готовых изделий. Большая часть компонентов в электронике изготавливается из металлов или сплавов, и в некоторых случаях для улучшения нержавеющих свойств требуется покраска. Современные порошковые краски для производства электротехнической продукции обеспечивают надёжную изоляцию и защиту деталей электрических устройств, компонентов и корпусов электрооборудования.