Паспорт качества порошковой краски: какие показатели важны технологу и закупщику

Руководство/инструкция по использованию, сертификаты и декларации подтверждения соответствия (сертификат партии), накладные и договора поставки – только малая часть сопроводительной документации, о которых заблаговременно должны позаботиться производитель и поставщик порошковых красок.
Однако особенно пристального внимания в данном списке заслуживает паспорт качества.
В качестве информации: под паспортом качества подразумевается обязательное удостоверение, являющееся неотъемлемой частью сопроводительных документов, которое свидетельствует о соответствии порошковой краски заявленным свойствам и требованиям. Технолог и закупщик должны со всей тщательностью изучить положения данного документа, поскольку они напрямую касаются технологических процессов производства, качества готового изделия, его надежности и эксплуатационных характеристик.
Если имеется необходимость выгодно приобрести порошковые краски от производителя с паспортом качества, обращайтесь в один из профильных интернет-магазинов. Так, например, широкий выбор расходных материалов вы найдете в актуальном онлайн-каталоге компании «АПолимер».

Принципиальные характеристики для технолога
В компетенцию технолога входят все аспекты, связанные с оценкой соответствия порошковой краски конкретному технологическому процессу (технологической задаче) и влияющие на расход материала, производительность и качество готового продукта. Именно эти ключевые показатели интересуют данного специалиста, в первую очередь, когда он изучает положения паспорта качества.
К подобным принципиальным характеристикам относятся:
- Гранулометрический (фракционный) состав порошка. Устанавливается фракция, текучесть и однородность нанесения. Данные параметры влияют на качество и целостность готового покрытия.
- Адгезивные свойства. Определяются по технологии решетчатых надрезов в соответствии с требованиями ГОСТ 15140. Адгезия – ключевой показатель, влияющий на долговечность покрытия и его устойчивость к внешним механическим дефектам.
- Устойчивость к ударным воздействиям (ударная прочность). Определяется способность покрытия противостоять ударным нагрузкам. Методы контроля установлены в ГОСТ 4765 с привлечением испытательных устройств категории У-1А.
- Устойчивость на изгиб и растяжение. Устанавливается, при каких нагрузках на изгиб и кручение покрытие сохраняет целостность. Основной контрольный норматив – ГОСТ 18299.
- Твердость покрытия (механические свойства покрытия). Определяется в соответствии с положениями ГОСТ Р 54586, например, карандашом по методу Wolff-Wil.
Важно: в ответственности инженера-технолога находится проверка всех тех параметров паспорта качества, которые относятся к технологическим процессам производства. Их контроль, а также проверка соответствия действующим стандартам, позволит минимизировать количество бракованной продукции на выходе, и, как следствие, сокращает финансовые затраты на перепроизводство.
Принципиальные характеристики для закупщика
Ключевые характеристики для закупщика – полнота, непротиворечивость, актуальность и достоверность данных в паспорте качества. Проверка соответствия позволяет избежать финансовых рисков при приемке партии (обеспечивается всесторонний контроль партии продукции).
Среди таких показателей следует упомянуть:
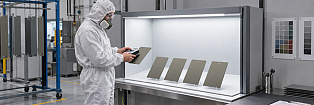
- Оценка соответствия цветового исполнения по каталогу RAL/Pantone или другому стандартизованному эталону.
- Степень блеска, проверка его соответствия требованиям стандартов. Устанавливается с помощью глянцерометра под различными углами наклона (как правило, от 20 до 85 градусов).
- Толщина покрытия, определяемая с применением магнитного/вихретокового толщиномера. Если контролируемые значения существенно разнятся с паспортными данными, это свидетельствует о нарушении процесса напыления и полимеризации.
- Допустимые условия и длительность хранения, сроки годности. Важно, чтобы до фактической закупки были соблюдены условия хранения порошка: в паспорте должно быть зафиксировано, что расходный материал хранился в вентилируемых, хорошо отапливаемых помещениях, что не повлияло на ухудшение его эксплуатационных характеристик.
Для сведения: некоторые паспортные данные закупщиком могут проверяться опционально. Например, номер партии и его соответствие с информации, приведенной на маркировочной этикетке, или же, юридический адрес и данные предприятия-изготовителя.
В качестве резюме
Контроль партии расходных материалов по паспорту качества со стороны технолога и закупщика – главный и неотъемлемый бизнес-процесс в условиях производственной деятельности линии порошкового окрашивания. Он позволит свести к минимуму количество бракованной продукции, избавит от необходимости проведения лабораторных испытаний, позволит избежать избыточной эксплуатации оборудования, связанной с перепроизводством.