Коэффициент переноса порошковой краски: что это такое и почему от него зависит реальный расход
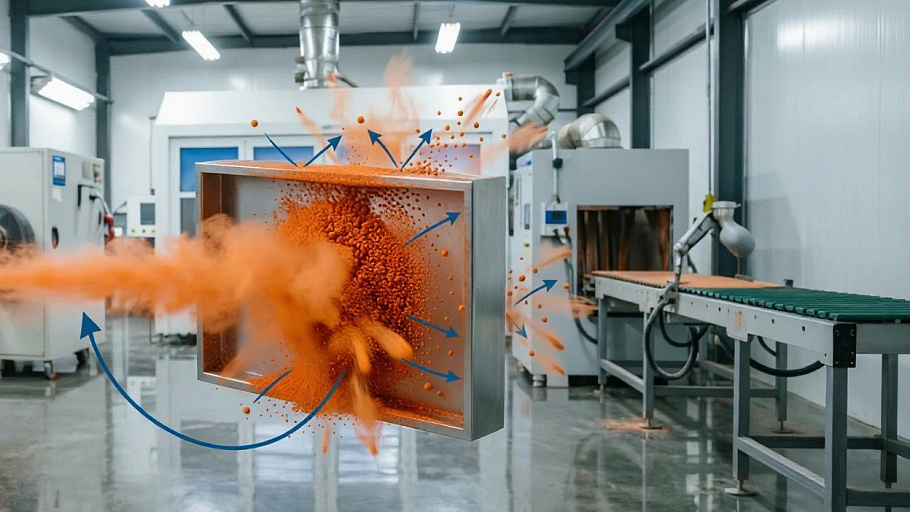
Коэффициент переноса порошковой краски – показатель эффективности напыления материала, который фактически остается на заготовке и полимеризуется, по отношению к материалу, попадающему в фильтрующие и рекуперационные системы.
Расход порошка, расстояние до заготовки, влияние заземляющего контура – все эти параметры являются принципиальными при расчете данного коэффициента.
Если кратко: эффективность переноса демонстрирует соотношение части распыленного порошка, который фактически участвует в процессе полимеризации, к части материала, который осел на стенках или ушел в камеру рекуперации. Это – пропорция между массовой долей порошка на заготовке и массовой долей распыленного материала.
Таким образом, чем выше коэффициент переноса порошковой краски (для первого прохода), тем меньше расходных материалов потребуется, тем больше производительность, тем стабильнее и целостнее готовое покрытие.
Проконсультироваться по всем вопросам, которые касаются эффективности переноса порошкового материала, вы можете, обратившись в одну из специализированных компаний, например, «АПолимер».
В онлайн-каталоге данного интернет-магазина представлен большой выбор порошковых красок с низким расходом, а также разнообразные запчасти и конструктивные элементы для линии порошкового окрашивания.

Понятие эффективности переноса и базовая формула расчета
Визуально оценить потери расходного материала в камере порошкового окрашивания весьма проблематично. Каждое оборудование имеет свою рекуперационную систему, которае способствует возврату порошка в цикл, а объемы складских расходов кажутся несущественными.
Но даже если большая часть материала не оседает на заготовке сразу, производство все равно терпит убытки: происходит быстрое загрязнение фильтров, оператор длительное время «дорабатывает» толщину слоя (теряется производительность), увеличивается количество вторичного порошка, готовое покрытие теряет в стабильности и целостности.
Именно поэтому эффективность переноса правильно понимать, не только как долю сэкономленного материала, но и как производственно-технологический параметр.
Необходимо принимать во внимание геометрическую форму заготовки, настройки камеры полимеризации, надежность и нормальную работу заземляющего контура, качественные показатели самого порошка. Все эти аспекты особенно актуальны при проектировании новой линии порошкового окрашивания.
В качестве базовой формулы для расчета коэффициента переноса порошковой краски выступает:
Q переноса = (m материала на заготовке/m распыленного материала)*100%
Для примера: за первый цикл система распылила 1000 гр. порошкового материала, на детали осело 770 гр. Таким образом, коэффициент переноса порошковой краски составит 77%. Требуется понимать, что неиспользованные 230 гр. не потеряны безвозвратно: доля уйдет в рекуперационную систему, доля останется на полу и стенках камеры, доля попадет в фильтры.
Измерение коэффициента эффективности линии
Для контроля переноса порошка не требуется отдельных лабораторных исследований. Выбирается стандартная заготовка или опытный образец, взвешивается масса материала до и после нанесения, фиксируется режим напыления и оценивается номинальная масса покрытия.
В общем случае производственный контроль эффективности переноса сводится к следующей последовательности действий:
- определяется опытный образец, представляющий заготовку с типовой геометрической формой, регулярно обрабатываемую на линии;
- фиксируются входные данные. В качестве исходных условий выступают исполнение расходного материала, расстояние до детали, климатические условия (влажность, давление и температура воздуха), состояние фильтрующей и рекуперационной систем;
- устанавливается расход порошкового материала: определяется масса порошка в бункере до и после исследований (рекомендуется использовать дозированное количество);
- оценивается доля осевшего материала (расчетным методом или по приборной панели);
- испытание повторяется 2-3 раза. Во избежание случайности измерений и/или непреднамеренных ошибок, следует циклично повторить тест. Важно, чтобы геометрия опытного образца и входные данные были идентичными.
В качестве заключения: значение коэффициента переноса порошковой краски является индивидуальным для каждой линии порошкового окрашивания. Принято полагать, что нормальный параметр находится в диапазоне от 75 до 90%. Но даже, когда значение ниже среднего, его могут нивелировать другие технические детали, например, качественные и производительные рекуперационные и фильтрующие системы.
Если вы затрудняетесь и не знаете, как правильно посчитать эффективность переноса для окрасочного оборудования, не медлите, обращайтесь за консультацией в одну из профильных компаний.
Так, например, всеми входными данными и формулами расчета владеют специалисты «АПолимер».